


Remont łazienki, w którym określono laminowane szkło bezpieczne dla 26 paneli prysznicowych i przegrody w holu, sprowadził się do jednego pytania: która warstwa pośrednia wytrzyma wiązanie krawędziowe w obliczu pary i codziennych cykli termicznych?
Ich dostawca, Zhejiang MingDing Glass Technology Co., Ltd. (MD Glass), odpowiedział laminacją EWA. Szkło laminowane EVA to bezpieczny produkt oszklenia, w którym jedna lub więcej folii z kopolimeru etylenu i octanu winylu jest stapiana pomiędzy szybami pod wpływem ciepła i próżni, tworząc odporne na wilgoć połączenie o niskim zamgleniu i silnej przyczepności. Skład chemiczny międzywarstw określa stabilność krawędzi, właściwości akustyczne, filtrowanie promieni UV i swobodę projektowania, jaką może zapewnić szyba zespolona.
W tym artykule opisano, w jaki sposób produkowane jest szkło laminowane EVA, jak EVA wypada na tle przekładek PVB i SGP, gdzie zapewnia największą wartość i co kupujący powinien sprawdzić przed zatwierdzeniem zamówienia na szkło niestandardowe.
Co to jest szkło laminowane EVA i jak jest produkowane?
Szkło laminowane EVA produkowane jest poprzez sieciowanie międzywarstwy etylenu i octanu winylu w piecu próżniowym, dzięki czemu nie wymaga autoklawu wysokociśnieniowego, od którego zależy laminowanie PVB.
Film zaczyna się jako lekko lepki arkusz termoplastyczny. Gdy worek próżniowy wyciąga powietrze, stos folii szklanej jest podgrzewany do temperatury 130–150°C w kontrolowanym czasie namaczania; polimer EVA sieciuje się, tworząc wiązanie termoutwardzalne. Po utwardzeniu nie topi się ponownie w normalnej temperaturze użytkowania, co zapewnia krawędziom EVA odporność na migrację wilgoci.
- Przytnij i umyj tafle szkła do ostatecznego rozmiaru z równomiernie sfazowanymi krawędziami.
- Połóż folię EVA pomiędzy dwiema lub więcej szybami, dodając zadrukowaną folię PET, siatkę lub przyciemnianą folię, jeśli jest to wymagane.
- Umieść stos w worku próżniowym i zaciągnij mocno próżnię, aby usunąć uwięzione powietrze.
- Rozgrzej urządzenie do 130-150 C w piekarniku, aby folia płynęła, a następnie usieciowała.
- Powoli ostudź, przytnij krawędzie i sprawdź, czy nie ma zamgleń, pęcherzyków lub uszkodzeń połączeń.
0,38-1,52 mm Standardowy zakres grubości międzywarstw EVA do przeszkleń architektonicznych, prysznicowych i meblowych.
130-150 C Okienko sieciujące w piecu próżniowym, które przekształca folię w stabilne, nietopliwe spoiwo.
60-90 minut Typowy pełny cykl piekarnika obejmujący nagrzewanie, namaczanie i chłodzenie dla standardowego urządzenia dwuszybowego.
1% Niski próg zamglenia, jaki mogą utrzymać przezroczyste warstwy pośrednie EVA po pełnym usieciowaniu, utrzymując wizualnie neutralne ścianki działowe i panele witryn sklepowych.
W tym samym cyklu piekarnika można zamknąć warstwy inne niż szklane: zadrukowaną folię PET, tkaninę, metalową siatkę i cienkie ogniwa fotowoltaiczne wiążą się mocno, ponieważ folia opływa ich teksturę powierzchni, zanim nastąpi usieciowanie.
EVA vs PVB vs SGP: Która warstwa pośrednia pasuje do specyfikacji Twojego przeszklenia?
W przypadku wilgotnych pomieszczeń wewnętrznych, paneli dekoracyjnych i zadrukowanych międzywarstw, EVA zapewnia lepszą stabilność krawędzi niż PVB; w przypadku dużych fasad zewnętrznych i przeszkleń odpornych na uderzenia, PVB i SGP mają dłuższą, sprawdzoną w praktyce historię.
PVB dominuje w standardowym szkle architektonicznym, ponieważ jest niedrogie, bardzo przejrzyste i dobrze rozumiane przez inżynierów zajmujących się fasadami. SGP to opcja o wysokiej wytrzymałości, gdy krytyczna jest wydajność po zerwaniu. EVA wypełnia luki: strefy mokre, zespoły dekoracyjne i niestandardowe rozmiary o małej objętości, gdzie cykl w autoklawie jest nieekonomiczny. The szczegółowe porównanie folii tłoczonych PVB, EVA i SGP wyjaśnia bardziej szczegółowo chemię materiałów.
| Własność | Warstwa pośrednia EVA | Międzywarstwa PVB | Warstwa pośrednia SGP |
| Proces laminowania | Piekarnik próżniowy, 130-150 C | Autoklaw, 120-140 C | Autoklaw |
| Stabilność krawędzi w strefach mokrych | Doskonały sejf z otwartą krawędzią | Wymaga uszczelnienia krawędzi | Znakomicie |
| Typowa mgła | Poniżej 1% osiągalnego | Poniżej 0,5% | Poniżej 0,5% |
| Zakres grubości folii | 0,38-1,52 mm | 0,38-1,52 mm | 0,89-2,28 mm |
| Najlepiej dopasowane aplikacje | Prysznic, dekoracje, folia zadrukowana | Elewacje, świetliki w suchych zagłębieniach | Huragan, szklenie strukturalne |
Granica nie polega na tym, który film jest mocniejszy, ale na tym, gdzie będzie ta krawędź. sieciowanie EVA; PVB przestrzega. Usieciowane krawędzie tolerują parę wodną; przyklejone krawędzie wymagają ciągłego uszczelnienia, aby pozostały suche.
Wydajność międzywarstwy EVA vs PVB
Ocena 1-10 dla typowych specyfikacji szkła laminowanego w wilgotnych pomieszczeniach
EVA PVB
Odporność na wilgoć krawędzi
Tłumienie dźwięku
Odrzucenie UV
Przejrzystość optyczna
Elastyczność laminowania
Gdzie szkło laminowane EVA zapewnia największą wartość: ekrany prysznicowe, ścianki działowe i panele bezpieczeństwa
Laminowanie EVA to najbardziej niezawodny wybór międzywarstwy w przypadku szyb, które są narażone na działanie pary, rozprysków wody i środków czyszczących, ponieważ utwardzona folia utrzymuje stabilną otwartą krawędź nawet po przycięciu w celu uzyskania wąskich linii widoczności.
Drzwi prysznicowe pozostają głównie monolitycznym szkłem hartowanym. Laminowanie EVA sprawdza się w stałych panelach obok drzwi, w przegrodach oddzielających prysznic od toaletki oraz w ekranach dekoracyjnych, w których drukowana lub kolorowa warstwa pośrednia zastępuje folię powierzchniową, która może się odkleić. Ta sama logika dotyczy drzwi szafek, balustrad wewnętrznych i blatów mebli, które wymagają zachowania odporności na uderzenia bez widocznych śladów kleju.
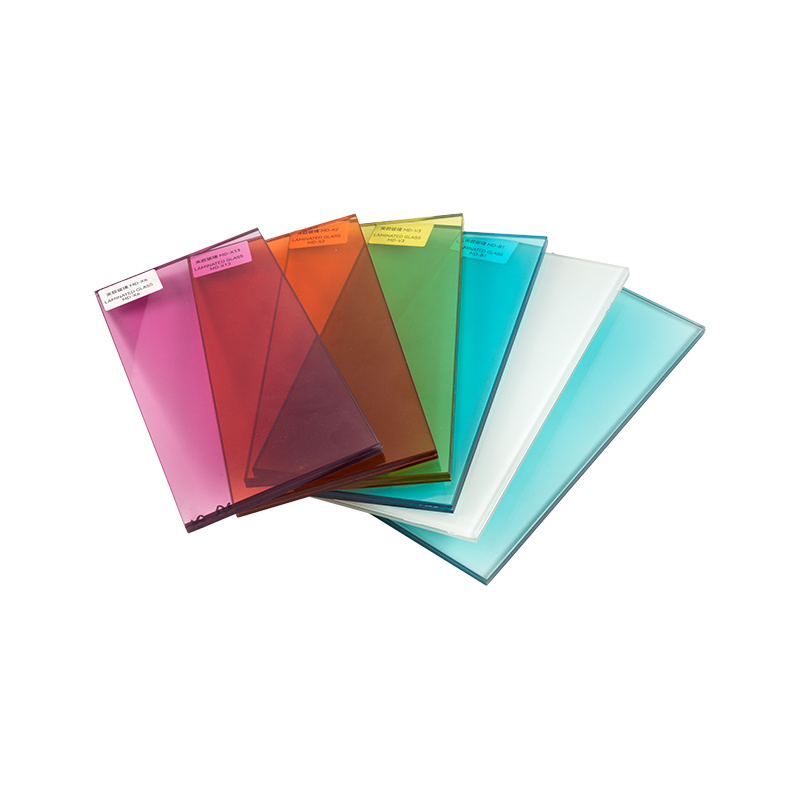 Odporne na promieniowanie kolorowe szkło laminowane z przekładkami EVA i PVB To szkło kompozytowe łączy hartowane szyby z kolorowymi foliami EVA lub PVB, zapewniając blokowanie promieni UV, izolację akustyczną i zatrzymywanie uderzeń. Biorąc pod uwagę poprzednią dyskusję na temat stałych paneli prysznicowych, nadaje się ona do dekoracyjnych przegród, w których drukowane lub kolorowe warstwy pośrednie są preferowane zamiast folii powierzchniowych. Zobacz produkt →
- Parawany i kabiny prysznicowe, w których trudno jest zagwarantować uszczelnienie krawędzi PVB.
- Kabiny do pomieszczeń wilgotnych i parowych o ciągłej wysokiej wilgotności.
- Balustrady wewnętrzne i panele schodowe wymagające zabezpieczenia po zerwaniu.
- Blaty mebli i drzwi szafek z drukowanymi lub kolorowymi przekładkami.
- Dekoracyjne panele funkcyjne, w których sama międzywarstwa jest częścią projektu.
Szkło laminowane poddane próbie udarności kwalifikuje się jako szkło bezpieczne zgodnie z normą EN 14449, a w Stanach Zjednoczonych zgodnie z ANSI Z97.1 i CPSC 16 CFR 1201. W przypadku drzwi prysznicowych, które muszą spełniać przepisy budowlane, należy sprawdzić certyfikat wytłoczony na rzeczywistym urządzeniu, a nie tylko w arkuszu danych folii.
Co sprawdzić przy wyborze dostawcy szkła laminowanego EVA
Niezawodny dostawca szkła laminowanego EVA dokumentuje markę międzywarstw, zawartość żelu i zapisy cyklu pieca dla każdej partii; w przypadku braku tych zapisów ryzyko rozwarstwienia krawędzi gwałtownie wzrasta.
Folia EVA jest higroskopijna przed laminowaniem. Folia przechowywana w temperaturze powyżej 30°C lub wystawiona na działanie wilgotnego powietrza będzie przenosić wilgoć w spoinę, powodując powstawanie pęcherzyków lub nieprzezroczystość po miesiącach użytkowania. Warunki przechowywania w fabryce są tak samo ważne, jak ostateczna karta katalogowa produktu. Zapytaj, czy folia znajduje się w kontrolowanym, zamkniętym pomieszczeniu i czy każde obciążenie laminowania jest rejestrowane za pomocą krzywych czasu i temperatury.
Dyscyplina ta wyróżnia dostawców takich jak Zhejiang MingDing Glass Technology Co., Ltd. od niezweryfikowanych handlowców. Firma MD Glass produkuje rocznie 50 000 ton szkła hartowanego i posiada certyfikaty 3C i CE dla różnych grubości, więc prace międzywarstwowe są wspierane przez linie produkcyjne, które zostały już skontrolowane pod kątem szkła bezpiecznego.
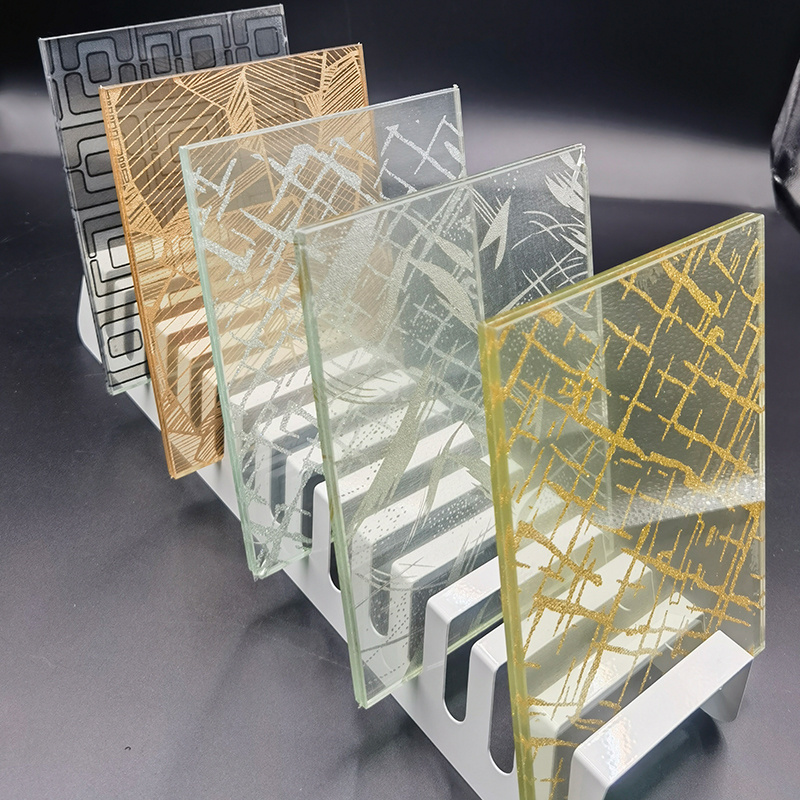 Szkło laminowane zbrojone z dostosowywanymi przekładkami PVB, EVA lub SGP Dzięki różnorodnym wzorom międzywarstwowym i dużej przyczepności to laminowane szkło pozostaje nienaruszone po uderzeniu i zapewnia izolację. W kontekście wspiera certyfikowane zdolności produkcyjne dostawcy, co czyni go praktyczną opcją w przypadku fasad komercyjnych i przegród mieszkalnych. Zobacz produkt →
- Potwierdź, że certyfikaty 3C i CE podają dokładną grubość szkła, którą planujesz zamówić; Certyfikaty 4-8 mm nie obejmują jednostek 12 mm.
- Zapytaj o markę międzywarstwy i zawartość żelu po utwardzeniu, starając się uzyskać usieciowanie na poziomie 85% lub wyższym.
- Sprawdź próbkę przyciętej krawędzi pod kątem równomiernych wstawek folii, braku pęcherzyków i ciemnych przebarwień na linii łączenia.
- Poproś o dane dotyczące przepuszczalności UV dla produktów ze szkła laminowanego odpornego na promieniowanie lub odpornego na promieniowanie UV.
- Sprawdź tolerancje dostawy: standardowa tolerancja grubości szkła laminowanego wynosi około /- 0,5 mm, a wygięcie powinno mieścić się w granicach 3 mm na metr, chyba że uzgodniono inaczej.
Test praktyczny: poproś dostawcę o wycięcie próbki laminowanej EVA o wymiarach 300 x 300 mm, namoczenie jej w wodzie o temperaturze 40 C na 24 godziny i ponowne sprawdzenie krawędzi pod kątem wybielenia lub oddzielenia. Próbki, które przejdą ten test, zwykle przetrwają w łazience przez lata.
Opcje koloru, tekstury i projektu funkcjonalnego z przekładkami EVA
Warstwy pośrednie EVA wykraczają poza zwykłe zabarwienie szkła dekoracyjnego: prawie każdy cienki arkusz, taki jak zadrukowana folia PET, folia sitodrukowa, przyciemniana folia o niskiej przepuszczalności lub siatka metaliczna, pozostaje zamknięta w laminacie bez pękania druku, jakie może powodować fryta ceramiczna na zakrzywionym szkle.
Ponieważ proces w piecu próżniowym przebiega w niższej temperaturze niż cykl wypalania fryty, kolorowe folie zachowują swój dokładny odcień na całym panelu. Kolor na całej powierzchni pozostaje jednolity, a warstwa pośrednia zapewnia również filtrowanie promieni UV: odporne na promieniowanie szkło laminowane EVA może blokować do 99% promieniowania UV, zachowując określoną przez Ciebie przepuszczalność światła widzialnego.
 Przeciwwybuchowa, termoizolacyjna folia szklana anty-UV Ta folia powierzchniowa zmniejsza przenikanie ciepła, blokuje promienie UV i łagodzi odblaski, jednocześnie utrzymując fragmenty szkła na miejscu w przypadku rozbicia. Tekst otaczający wspomina o jednolitym kolorze i filtrowaniu promieni UV do 99%, dlatego ta folia jest odpowiednia do zastosowań modernizacyjnych na istniejącym szkle. Zobacz produkt →
Trasy dekoracyjne z EVA
Drukowane folie PET i sitodrukowe do logo i wzorów; kolorowa folia w odcieniu PVB umieszczona pomiędzy przezroczystym szkłem; szkło piaskowane i teksturowane wodą, laminowane na kolorowym podłożu w celu uzyskania efektu podświetlenia.
Trasy funkcjonalne z EVA
Folia anty-UV do gablot meblowych; folia termoizolacyjna do osłon świetlików pod daszkami architektonicznymi; laminowanie drutowe lub siatkowe do paneli zabezpieczających, gdzie widoczna siatka zwiększa efekt odstraszający.
Zadrukowana folia PET nic nie traci podczas laminowania EVA, ponieważ próżnia i cykl 130-150 C nie topią rdzenia PET; jest to również powód, dla którego EVA pozostaje domyślnym procesem w przypadku szkła malowanego od tyłu i drukowanego metodą sitodruku.
Często zadawane pytania dotyczące szkła laminowanego EVA
Do czego służy szkło laminowane EVA?
Szkło laminowane EVA stosuje się do ekranów prysznicowych, ścianek działowych pomieszczeń wilgotnych, drzwi szafek, balustrad wewnętrznych, blatów mebli i paneli dekoracyjnych. Odporne na wilgoć spojenie krawędzi i niska temperatura laminacji sprawiają, że jest to pierwszy wybór, gdy szkło musi chronić zadrukowane folie lub przetrwać w wilgotnych warunkach.
Czy szkło laminowane EVA może zastąpić szkło hartowane?
Nie. Laminowanie EVA zapewnia trwałość po pęknięciu i tłumienie dźwięku, natomiast hartowanie zapewnia wytrzymałość na zginanie i pękanie małych cząstek. Te dwa procesy niosą ze sobą różne ryzyko; łączy je wiele specyfikacji szkła bezpiecznego, ale zespół laminowany nie zastępuje automatycznie panelu hartowanego, w przypadku gdy przepisy budowlane wymagają hartowania.
Jaka jest różnica między folią EVA i PVB w szkle laminowanym?
EVA sieciuje się podczas laminowania w piecu próżniowym, jest odporna na wilgoć na otwartych krawędziach i może otaczać tkaniny i zadrukowane folie. PVB wymaga laminowania w autoklawie, zapewnia bardzo wysoką przejrzystość optyczną i ma dłuższą historię stosowania na zewnątrz, ale wymaga uszczelnionej krawędzi, aby zapobiec przedostawaniu się wilgoci w wilgotnym środowisku.
Czy szkło laminowane EVA nadaje się do elewacji zewnętrznych?
Tak, w przypadku miejsc osłoniętych lub częściowo odsłoniętych, takich jak zadaszenia, balustrady balkonów i zagłębione panele frontów sklepowych. W przypadku w pełni odsłoniętych fasad i powłok odpornych na uderzenia, PVB i SGP pozostają konwencjonalną specyfikacją ze względu na dziesięciolecia danych dotyczących wydajności zewnętrznej. Jeśli EVA jest używana na zewnątrz, należy określić folię odporną na promieniowanie UV i sprawdzić u producenta specyficzne właściwości klimatyczne.
Szybki wniosek: dopasuj skład międzywarstwowy do wilgotności i swobody projektowania, a następnie przed złożeniem zamówienia sprawdź certyfikaty i jakość krawędzi.


